




原理/知識
外観検査とは?
目視検査と自動検査の違いや手法の分類からシステム導入ステップまで解説
製造業における外観検査は、製品の表面状態や形状、色などに現れる異常や欠陥を検出し、品質基準を満たしているかを判定する工程です。
品質保証における重要な工程の1つであり、不良品の流出防止や顧客満足度の維持に欠かせません。
近年は人手不足や品質要求の高度化を背景に、目視検査からカメラや画像処理技術を活用した自動検査への移行が進んでいます。
本記事では、外観検査の基礎知識から目視検査と自動検査の違い、自動化によるメリット、システム導入までの流れをわかりやすく解説します。
外観検査とは
外観検査は、製品の出荷前などに実施される品質保証工程です。製品表面の異常や欠陥を確認し、良品と不良品を判定することで、市場への不良品流出を防ぎます。
| 目的 | 製品の品質保証、不良品の流出防止、ブランド価値の保護 |
|---|---|
| 対象となる不良分類 | 傷、汚れ、異物混入、欠け、変形、色ムラなど |
製品の品質を担保し不良品の流出を防ぐ
外観検査の主な目的は、品質基準を満たさない製品が市場へ流出するのを防ぐことです。
不良品が出荷されると、クレーム対応や返品対応、場合によってはリコールにつながる可能性があります。また、企業の信頼やブランド価値を損なう要因にもなります。
そのため外観検査は、製造業における品質保証活動の中でも重要な工程として位置付けられています。
傷や汚れなどさまざまな外観上の異常を検出する
外観検査の対象となる不良は、製品の表面状態や形状、色などに現れるさまざまな外観上の異常です。例えば、金属部品の表面に生じる傷や打痕、食品パッケージの異物、プラスチック成形品のバリや欠け、印刷物の色ムラなどが挙げられます。
これらの欠陥は製品の機能自体に影響を及ぼすものから、見た目の美観を損なうものまで幅広く、業界や製品ごとに独自の検査や判定基準が設けられています。
色ムラや色差も外観検査の対象になる
外観検査では、傷や汚れ、変形だけでなく、製品の色ムラや色ズレも重要な確認対象になります。
特に、塗装品、樹脂成形品、印刷物、食品などでは、わずかな色の違いが品質印象やブランドイメージに影響する場合があります。このような色の違いは、目視で確認するだけでなく、測色によって数値化し、基準色との差を「色差」として管理することも可能です。
外観検査における主な手法と違い
外観検査には、大きく分けて「目視検査」と「自動検査」の2つの手法があります。
| 検査手法 | 特徴と適した領域 |
|---|---|
| 目視検査 | 人の視覚と判断力を活用。多品種少量生産や柔軟な判断が必要な場面に適する |
| 自動検査 | カメラと画像処理技術を活用。大量生産や高速処理に適する |
目視検査は柔軟な判断が可能だが属人化しやすい
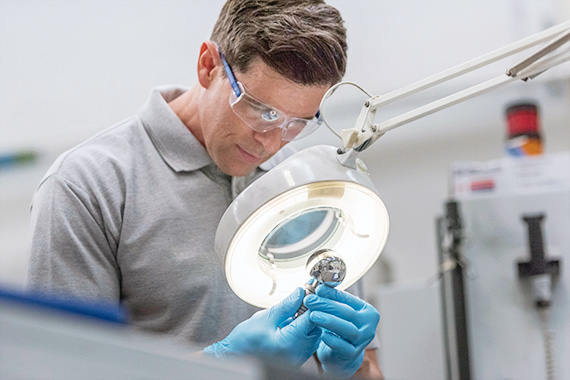
目視検査は検査員が製品を直接目で確認して良否を判定する方法です。
未知の不良や複雑な判定基準にも柔軟に対応しやすく、多品種少量生産の現場では現在も広く活用されています。
一方で、判定結果が検査員の経験やスキル、体調などに左右されやすく、検査品質にばらつきが生じる可能性があります。また、長時間にわたる検査では疲労による見逃しが発生する場合もあります。熟練者が持つ判断ノウハウが属人化しやすいことに加え、近年は人手不足によって検査員の確保が課題となるケースもあり、これらの課題への対応手段として外観検査の自動化が進んでいます。
自動検査は高速かつ均一な処理を実現する
自動検査はカメラで撮影した画像をシステムが解析し、あらかじめ設定した基準などに基づいて良否判定を行う方法です。
代表的な方式には、あらかじめ設定した条件に基づいて判定する「ルールベース方式」と、画像データを学習して特徴を抽出する「AI(ディープラーニング)方式」があります。
目視検査と比較して高速かつ一定の条件で判定しやすいため、生産量の多い現場や24時間稼働する生産ラインとの相性に優れています。AIを活用することで、従来の画像処理だけでは判定が難しかった微細な傷や汚れを検出できる場合があります。
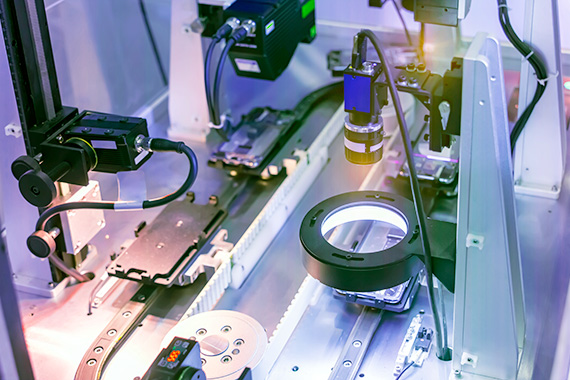
色や分光情報を活用した自動検査もある
自動検査では、形状や濃淡の違いだけでなく、色の違いを検査対象にする場合もあります。
例えば、基準色に対する色差を確認することで、色ムラや色ズレを客観的に判定しやすくなります。
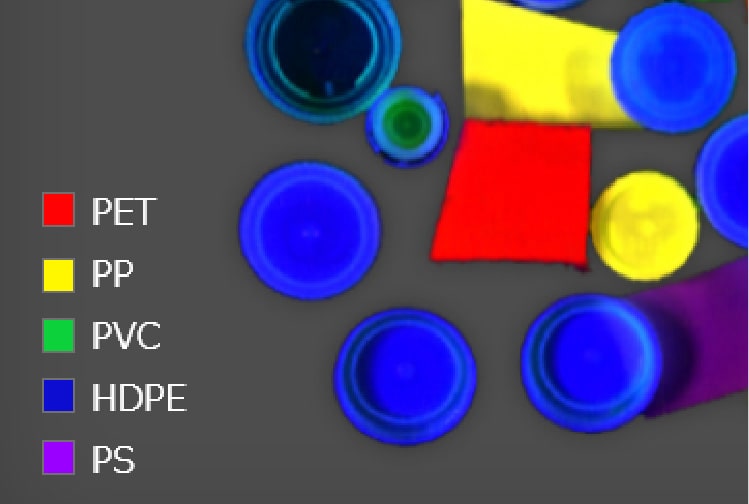
また、通常のRGBカメラでは判別しにくい材質の違いや異物の確認には、ハイパースペクトルカメラが活用されることもあります。ハイパースペクトルカメラは、対象を画像として捉えながら、波長ごとの情報を取得できるため、見た目だけでは判断しにくい違いの検出に役立ちます。
> ハイパースペクトルカメラで出来ること
外観検査を自動化するメリット
外観検査の自動化は、検査品質の安定化と生産性向上を両立するための有効な手段です。
| 期待される効果 | 解決する課題と具体例 |
|---|---|
| 検査品質の均一化 | 検査員ごとの判定差を抑え、安定した判定につなげる |
| 省人化の実現 | 検査工程の負荷を軽減し、人手不足に対応する |
| 歩留まり改善 | 不良データを活用して製造工程を改善する |
検査基準を統一し判定のばらつきを抑える
自動検査では、同じ条件で継続的に判定を行えるため、人による判定差を抑制できます。
目視検査では疲労や集中力低下などによって判定にばらつきが生じる可能性がありますが、自動検査では設定した条件に基づいて判定できるため、検査条件の標準化につなげられます。
色ムラや色ズレを検査する場合も、色差などの数値基準を用いることで、検査員の感覚に依存しにくい判定が可能になります。目視では判断が分かれやすい微妙な色の違いも、基準を数値化することで、より客観的に管理できます。
検査工程の省人化により人手不足に対応する
自動検査を導入することで、これまで検査業務に従事していた人員を他の工程へ配置できるようになります。
特に製造業では人手不足が課題となっており、長時間にわたって高い集中力を必要とする検査工程の負担軽減は重要です。
例えばシステムが一次判定を行い、人が最終確認を行う運用にすることで、検査の効率化と人による柔軟な判断を両立した検査体制を構築できます。
検査データを蓄積して製造工程の改善につなげる
自動検査システムでは、検査結果や不良画像をデータとして蓄積できる場合があります。
どのような不良が、いつ、どの工程で発生しているのかを把握することで、不良発生要因の分析や製造条件の改善に活用できます。
その結果、不良発生率の低減や歩留まりの向上につながることが期待できます。
外観検査を自動化する際の注意点
外観検査の自動化は、検査品質の安定化や省人化などのメリットが期待できる一方、すべての検査を簡単に自動化できるわけではありません。
検査対象の状態や不良の種類によっては、適切なカメラや照明、判定方法を選定する必要があります。また、製品のばらつきや撮像環境の変化によって判定結果が変わる場合もあるため、導入前の検証と導入後の運用・調整が重要です。
検査対象によっては自動化が難しい場合がある
外観検査を自動化するには、検査対象を安定して撮像でき、良品と不良品を明確に判定できることが重要です。
製品の位置や向きが大きく変わる場合や、不良状態にばらつきがある場合は、単純な画像処理では判定が難しくなることがあります。また、多品種少量生産では、品種ごとの検査条件の設定や切り替えに手間がかかる場合もあります。
そのため、検査対象や現場の運用に応じて、自動検査と目視検査を組み合わせるなど、自動化する範囲を検討することが大切です。
撮像環境や製品のばらつきが判定精度に影響する
自動検査では、カメラで取得した画像の状態が判定結果に影響します。
照明の当たり方や周囲の明るさ、製品の位置・向きなどが変化すると、同じ製品でも画像の見え方が変わり、誤判定につながる可能性があります。
そのため、カメラや照明などを適切に選定し、実際の生産現場で想定される製品のばらつきや振動なども考慮して、安定した撮像・判定ができるか検証することが重要です。
導入後も検査条件の調整や運用が必要
外観検査システムは、導入すればそのまま安定した検査を続けられるとは限りません。
製品仕様や製造条件の変更、新たな不良の発生などに応じて、検査条件や判定ロジックの見直しが必要になる場合があります。特にAIを活用した検査では、良品・不良品の画像データを蓄積し、必要に応じて判定モデルを更新するなど、継続的な精度確認と調整が重要です。
外観検査システムの導入ステップ
外観検査システムの導入を成功させるためには、検査対象や必要な精度を明確にしたうえで、撮像環境や判定方法を段階的に検討・検証することが重要です。
| 導入ステップ | 実施する作業と目的 |
|---|---|
| 1.要件定義 | 検出対象となる不良や必要精度を明確化する |
| 2.撮像環境構築 | カメラや照明条件を最適化する |
| 3.判定ロジック構築 | 画像処理やAIなどを活用して判定条件を構築する |
| 4.テスト稼働 | 実際の生産ラインで精度を検証する |
| 5.本番導入/運用 | 現場で運用し、継続的に精度を維持・改善する |
検査対象と判定基準、求める精度を具体的に定義する
まずは、どの製品のどのような不良を検出するのかを明確にします。
さらに、どこまでを良品、どこからを不良品とするのか、判定基準を具体的に定義することが重要です。
例えば、傷や欠けであれば大きさや位置、汚れであれば程度や範囲、色であれば基準色との差など、検査対象に応じて判定条件を整理します。
そのうえで、必要な検査速度や検出精度を定義し、自動化する範囲と人が判断する範囲を整理します。この要件定義の精度が、外観検査システムの導入成否を大きく左右します。
色のばらつきを管理したい場合は、基準色や許容色差を決めておくことで、後工程での判定条件を設計しやすくなります。
また、通常のカメラ画像では判別が難しい対象については、ハイパースペクトルカメラのように波長ごとの情報を活用する方法も検討対象になります。
照明とカメラを選定して撮像環境を固定する
画像認識の精度は、撮影画像の品質に大きく依存します。
そのため、製品の材質や形状に合わせて照明やカメラを選定し、傷や汚れが安定して撮影できる環境を整備します。
また、外光などの影響をできるだけ排除し、常に同じ条件で撮影できる仕組みづくりも重要です。
画像データを活用して判定ロジックを構築する
AIを活用する場合は、現場で収集した画像データをもとに判定ロジックを構築します。
製品特性や不良の傾向に応じて最適な判定ロジックを設計し、必要な検査精度を実現できるよう調整します。
現場でのテスト稼働を通して精度を調整する
判定ロジック構築後は実際の生産ラインで検証を行います。
実運用環境では、振動やワーク位置のばらつきなどによって、事前検証では想定していなかった誤判定が発生する場合があります。
そのため、テスト稼働を通じて検査条件や判定ロジックなどの調整を繰り返し、本番運用に適した精度へ改善していくことが重要です。
本番導入と運用
テスト稼働で検査精度や処理速度、現場での運用性などを確認したら、本番環境へ導入します。導入時には、検査条件や判定基準を確定するとともに、検査結果の確認方法や不良品が検出された際の対応など、現場での運用ルールを整備しておくことが重要です。
また、本番導入後も、製品仕様や製造条件の変更、新たな不良の発生などに応じて、検査条件や判定ロジックを見直す必要があります。検査データを継続的に蓄積し、定期的に検査精度を確認・調整することで、安定した検査品質を維持し、製造工程の改善にも活用できます。
外観検査は検査対象に合った手法選びが重要
外観検査では、傷や汚れ、欠け、変形などの欠陥だけでなく、色ムラや色差、材質の違いなど、検査対象に応じて適した手法を選ぶことが重要です。目視検査の柔軟性を活かす方法に加え、カメラや画像処理、AI、測色、ハイパースペクトルカメラなどを活用することで、検査の自動化や判定の均一化につなげられます。
外観検査システムを導入する際は、まず検出したい不良や必要な検査精度・速度を明確にし、対象に適したカメラや照明、判定方法を検討します。そのうえで、実際の検査環境でテストを行い、求める精度を実現できるか検証することが重要です。
自社の製品や不良内容によって適した検査方法や撮像条件は異なるため、「自動化できるか」「どのような機器が必要か」といった判断には、実際の検査対象を用いた検証が有効です。
コニカミノルタでは、測色計や画像評価システム、AI外観検査に加え、Specim社のハイパースペクトルカメラを活用した評価・提案を通じて、課題解決に向けた最適なソリューションをご提案いたしますのでお気軽にお問い合わせください。