




原理/知識
目視検査とは?
目視検査とは、検査員が自身の目で製品の外観や状態を確認し、良品か不良品かを判定する検査手法です。製造現場で広く活用されている一方で、判定のばらつきや見逃しなどの課題もあります。
本記事では、目視検査の種類や判断基準、課題とその対策について解説します。
目視検査とは
目視検査とは、検査員が自身の目で製品の外観や形状を確認し、良品か不良品かを判定する検査手法です。機械では捉えにくい微細な傷や色味の違いにも対応しやすい一方、検査員の経験や感覚に左右されやすいという特徴があります。
| 目視検査の定義 | 検査員の視覚を活用し、製品の外観や形状の良否を判定する。 |
|---|---|
| 官能検査との関係 | 人間の五感を用いる官能検査の一種で、視覚を用いた検査として位置付けられる。 現場では外観検査と同義で扱われることもある。 |
人間の視覚で製品の品質を判定する工程
目視検査が対象とするのは、製品の表面に生じた傷や汚れ、色調の違い、組み立ての不具合など、数値化しにくい欠陥です。これらを人間の視覚によって確認し、製品の品質を判定することを目的としています。
機械装置を使わないため、検査の精度は検査員の経験やスキルに左右されやすいという特徴があります。一方で、複雑な形状の製品や定型化しにくい異常に対しても、人間ならではの柔軟な判断力によって臨機応変に対応できることが強みです。
官能検査および外観検査との関係
目視検査は、人間の五感を用いて品質を判定する官能検査の一種です。その中でも視覚を用いて製品の外観や形状を確認する検査を指し、製造現場では外観検査とほぼ同義で扱われることもあります。
目視検査の主な種類
目視検査と一口にいっても、検査対象や目的によって方法は異なります。主に「検査する数量」「検査する場所」「使用する道具」という3つの観点から整理できます。
検査する数量による分類
検査数量による分類は、製品をすべて確認する「全数検査」と、一部を抜き出して確認する「抜取検査」があります。
【全数検査】
全数検査は、生産したすべての製品を確認する方法です。不良品の流出リスクを抑えやすく、高い品質を維持しやすいことがメリットです。ただし、検査対象が多くなるため、検査工数や人件費などのコストが大きくなる傾向があります。
【抜取検査】
抜取検査は、生産ロットから一定数を抽出して確認し、その結果からロット全体の品質を判断する方法です。検査にかかるコストを抑えながら品質管理を行えるため、大量生産の現場でも活用されています。その反面、検査対象とならなかった製品に不良が含まれていても発見できない可能性があります。
検査する場所による分類
検査する場所による分類は、製造ラインの流れの中で実施する「インライン検査」と、製品ラインから取り外して専用検査スペースで実施する「オフライン検査」があります。
【インライン検査】
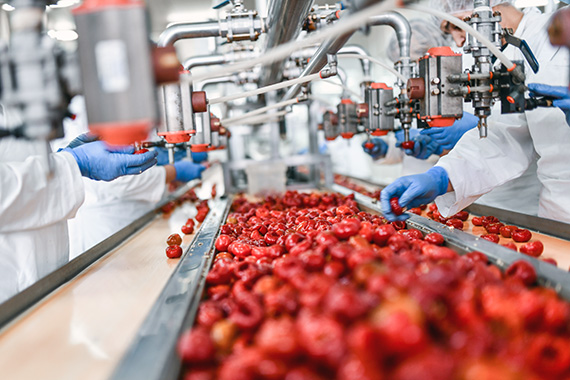
製造ラインの流れの中で実施する検査です。不良を早期に発見しやすく、後工程への流出防止や手戻り削減につながることがメリットです。一方で、生産ライン上で検査を行うため、十分な検査時間を確保しにくく、検査環境の制約を受けやすいという側面があります。
【オフライン検査】
製品をラインから取り外し、専用の検査スペースで実施する方法です。照明や作業環境などを整えやすく、検査対象を落ち着いて確認できるため、高精度な検査に適しています。しかし、全数検査にはあまり向いておらず、不良が発見された際には、すでに後工程へ進んでいる場合があります。
使用する道具による分類
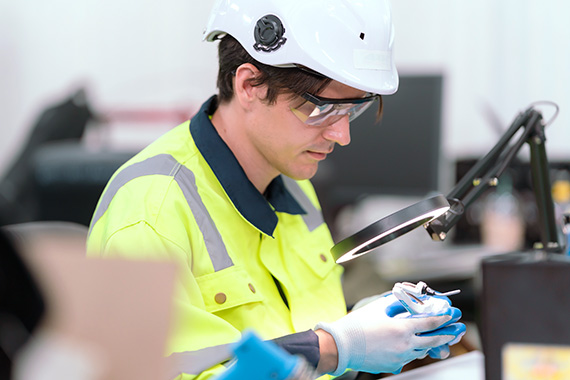
目視検査では肉眼だけでなく、拡大鏡やマイクロスコープ、照明などの補助具を使用することがあります。
検査対象の大きさや形状、確認する欠陥の種類などに応じて適切な道具を選定することで、検査員が対象物を確認しやすくなり、検査精度の向上につながります。
目視検査の判断基準となる2つの見本
目視検査では、検査員ごとの感覚差による判定のばらつきを抑えるため、実物の見本を活用します。
特に重要なのが「限度見本」と「標準見本」です。
| 限度見本 | 良品として許容できる不具合の最大レベルを示す |
|---|---|
| 標準見本 | 理想的な良品状態を示す |
良品と不良品の境界を示す限度見本
限度見本とは、製品に許容される不具合の限界レベルを示したサンプルです。
「ここまでなら良品として出荷できる」という境界線を共有することで、検査員ごとの判定のばらつきを抑えられます。言葉や写真だけでは伝わりにくい微細な傷や色味の違いも、実物の見本と比較することで判断しやすくなります。
ただし、限度見本自体も経年劣化するため、定期的な状態確認や更新、適切な保管が必要です。
理想的な状態を示す標準見本
標準見本とは、寸法や色調、表面状態などが規格通りに仕上がった、理想的な良品状態を示すサンプルです。
限度見本が「合否の境界線」を示すのに対し、標準見本は「目指すべき品質の状態」を示します。現場では、標準見本で理想的な状態を確認しながら、限度見本を基準として合否を判定する運用が一般的です。
限度見本や標準見本を数値で補助する方法
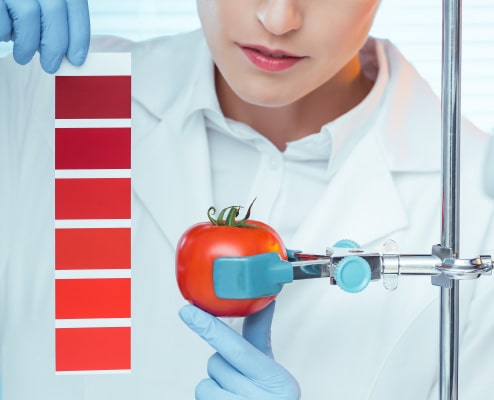
限度見本や標準見本は、検査員が合否を判断するうえで重要な基準です。さらに、色差や光沢度を測定して数値で管理することで、見本の状態をより客観的に共有しやすくなります。
たとえば、色のばらつきは測色計、つやの違いは光沢計で確認することで、目視では判断しづらい違いを数値として確認でき、検査員による判断のばらつきを抑える補助になります。
目視検査が抱える3つの課題
目視検査は、人間の視覚や集中力に依存するため、疲労による見逃しや判定基準の属人化が発生しやすい工程です。また、検査員の確保や教育にも課題があります。
| ヒューマンエラー | 疲労による見逃しや誤判定が発生する |
|---|---|
| 判定の属人化 | 検査員によって判断基準にばらつきが生じる |
| 人手不足とコスト | 検査員の採用や教育の負担が大きい |
検査員の疲労によるヒューマンエラーの発生
微細な傷や汚れを長時間探し続ける作業は、目や脳に大きな負担を与えます。
その結果、集中力の低下によって見逃しや誤判定が発生しやすくなります。また、体調や精神状態などによっても検査精度が変動するため、常に一定の品質を維持することには限界があります。
判定基準の属人化による品質のばらつき
軽微な傷や汚れの判定は主観的になりやすく、検査員による品質のばらつきにつながります。
限度見本を用いていても、熟練者と新人では判断に差が生じる場合があります。特定の担当者に依存する状態が続くと、担当者の不在時に品質が低下したり、生産に遅延が生じたりするリスクも高まります。
人手不足に伴う採用と教育コストの増大
熟練した検査員の育成には、一定の時間が必要です。さらに、育成した検査員が離職すると、検査に必要なノウハウが失われる可能性もあります。
人材確保が難しくなる中、検査員の採用や教育にかかる負担は、多くの製造現場における課題となっています。
目視検査の精度を向上させる対策
目視検査の精度を安定させるには、検査員が対象物を判断しやすい環境を整え、人への負担を軽減することが重要です。
| 検査環境の最適化 | 視認しやすい検査環境を整える |
|---|---|
| 休憩時間の確保 | 疲労による検査精度の低下を防ぐ |
| 自動化の導入 | AIや画像処理技術で検査を支援する |
| 測定器の活用 | 色や光沢などを数値化や目視・通常カメラで見えにくい差の検出をし、目視判断の補助をする |
照度や作業スペースなど検査環境の最適化
製品の特性に応じて照明の明るさや角度を調整し、対象物を見やすい環境を構築します。
また、作業台や椅子を適切に配置し、無理のない姿勢で作業できる環境を整えることも重要です。検査員の身体的な負担を減らすことで、長時間の作業でも安定した検査精度を維持しやすくなります。
集中力低下を防ぐ休憩時間の確保
疲労による見逃しを防ぐには、定期的な休憩を計画的に取り入れることが重要です。
作業ローテーションを導入することで、同じ作業を繰り返すことによる集中力の低下も防ぎやすくなります。余裕のある人員配置や生産計画を策定することも、検査品質の維持に有効です。
画像処理技術やAI外観検査による自動化
近年は、画像処理技術やAIを活用した外観検査システムの導入も進んでいます。産業用カメラで撮影した画像をもとに製品の状態を評価する検査手法は、一般的に「画像検査」と呼ばれています。
画像検査では、撮影した画像を画像処理技術やAIが解析し、傷や汚れなどの有無を自動で判定します。従来は検出が難しかった複雑な欠陥や微妙な色味の違いについても、システムによっては高精度に検出できるケースがあります。
また、AIによる一次判定と人による最終確認を組み合わせることで、検査員の負担を軽減しながら、検査品質の安定化を図ることもできます。
目視検査を補助する測定器の活用
目視検査では、人間の柔軟な判断力を活かせる一方で、検査員ごとの感覚差や判定のばらつきが課題になることがあります。こうした課題を補い、検査精度を安定させる方法の1つが測定器の活用です。
例えば、色の違いを確認する際には測色計を使用することで、色味を数値として評価できます。また、表面のつやや光の反射状態を確認する場合には光沢計が活用されており、目視だけでは判断が難しい微妙な差を客観的に把握できます。
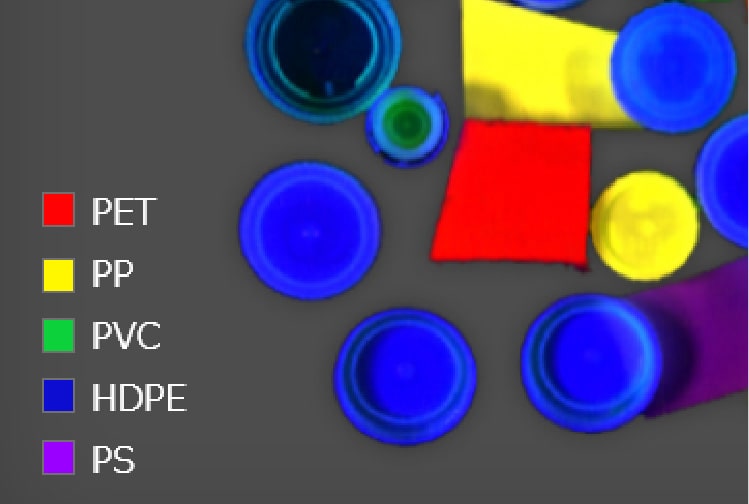
さらに、食品や樹脂製品、塗装品、フィルム、印刷物などでは、ハイパースペクトルカメラを用いることで、通常のカメラや人間の目では捉えにくい色や成分の違い、表面状態の変化を可視化できるため、より高度な品質管理に役立ちます。
ただし、測定器は目視検査を完全に置き換えるものではありません。目視による総合的な判断を補完しながら、判断基準を明確化し、品質のばらつきを抑えるための手段として活用することが重要です。
また、検査結果を客観的な数値データとして蓄積できるため、品質基準の標準化や工程改善、トレーサビリティの強化にもつながります。
測色計で色を数値化した例やハイパースペクトルカメラによって実現できる具体的な検査内容については以下をご参照ください。
> ハイパースペクトルカメラで出来ること
目視検査の精度向上には、判断基準と検査環境の整備が重要
目視検査は、人間の視覚を活用して製品の外観や形状などを確認し、良品か不良品かを判定する検査手法です。人間ならではの柔軟な判断力を活かせる一方、検査員の疲労や経験、感覚などに左右されやすく、判定のばらつきや見逃しにつながる可能性があります。
目視検査の品質を安定させるには、限度見本や標準見本による判断基準の明確化に加え、照明や作業スペースなどの検査環境を整えることが重要です。また、AIや画像処理技術による自動化のほか、色や光沢などは測色計や光沢計で数値化することで、目視による判断を補助できます。
さらに、食品、樹脂、塗装、フィルム、印刷物など、対象によってはハイパースペクトルカメラを活用し、目視では捉えにくい色や成分、表面状態の違いを確認することも可能です。目視検査と測定器や光学的な検査技術を組み合わせることで、検査基準の明確化や品質の安定化につなげることができます。
目視では判断しづらい色や光沢の違いの数値化、検査員による判定のばらつきの低減など、目視検査に関する課題がある場合は、測定器の活用をご検討ください。
コニカミノルタでは、測色計や画像評価システム、AI外観検査に加え、Specim社のハイパースペクトルカメラまで、検査・評価に関するさまざまなソリューションをご提案しています。目視検査の精度向上や効率化など、お困りの課題がございましたら、お気軽にお問い合わせください。