




原理/知識
色差(ΔE)とは?
色差の基礎知識からΔEの種類、許容範囲、品質管理のポイントまで解説
製品の色が基準どおりに仕上がっているかを客観的に判断するために用いられるのが色差(ΔE)*です。印刷物や塗装品、樹脂製品、繊維製品など、色の管理がさまざまな製造現場で活用されています。
一方で、「ΔE*abとΔE00の違いが分からない」「ΔEはいくつまでなら許容できるのか」と疑問を持つ方も多いのではないでしょうか。また、色の評価結果は測定条件によって変わるため、測定方法や評価基準を統一して運用することも重要です。
この記事では、色差(ΔE)の基本的な考え方や計算の仕組みをはじめ、代表的な色差式であるΔE*abとΔE00の違い、色差値と見え方の目安、さらに実務で測定条件を統一する際のポイントまでわかりやすく解説します。
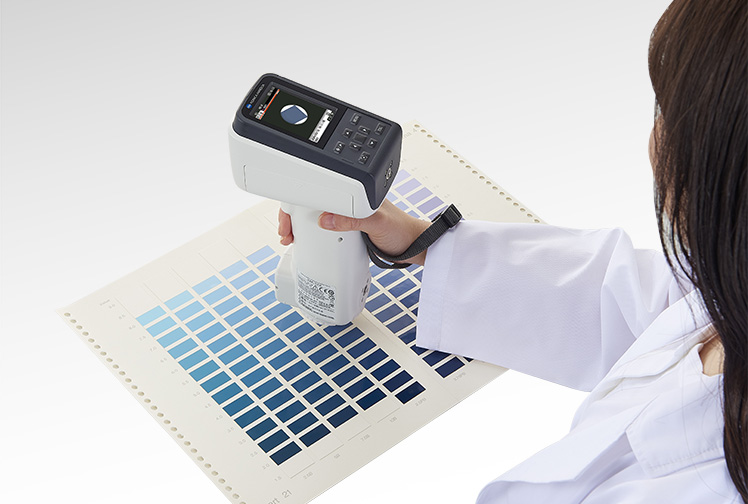
色差(ΔE)とは?基礎知識と重要性
色差(ΔE)は、基準となる色と対象となる色の違いを数値で表した指標です。
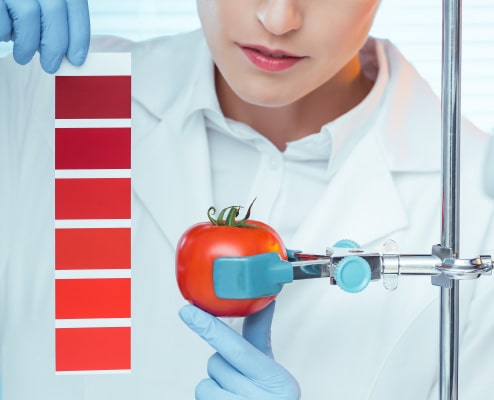
色が合っているかどうかは人の目でも確認できますが、観察する人や照明環境によって見え方は変わります。そのため、製造業の品質管理では目視評価だけでなく、測色計を用いて色の違いを定量的に評価することが一般的です。
まずは、色差の基本的な考え方と製造現場で重要視される理由について説明します。
| 評価方法 | 特徴 | メリット | 注意点 |
|---|---|---|---|
| 目視評価 | 人の目で色を比較して判断する | 特別な機材がなくても確認でき 実際の見た目を評価できる | 観察環境や照明、観察者、体調などによって 判断が変わることがある |
| 数値評価 | 測色計で色の違いを数値化する | 適切な測定条件を設定することで 客観的/定量的に評価できる | 社内外で測定値を共有する場合は、 測定条件を統一する必要がある |
品質管理では、目視評価と数値評価を組み合わせて運用することが大切です。
最終的な製品の見た目を確認するには目視評価が欠かせません。一方で、品質管理や取引先との合否判定の取り決めは、「どの程度色が違うのか」を客観的に共有できる数値評価が大きな役割を果たします。
測色計を用いてL*a*b*値や色差を測定することで、「少し違う」「ほぼ同じ」といった曖昧な表現ではなく、基準色からどれだけ色がずれているかを数値として共有できます。
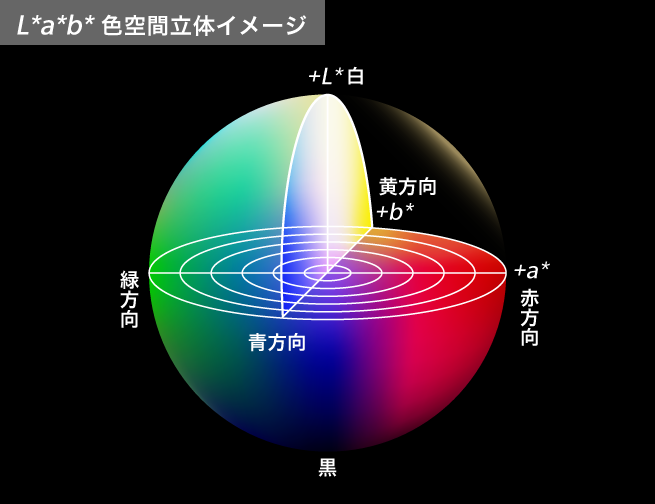
なお、色の数値化にはCIE 1976 L*a*b*色空間(CIELAB色空間)が広く用いられています。この色空間では、L*、a*、b*の3つの座標によって色を表し、それぞれの色の位置関係から色差を求めます。
ΔE(デルタ・イー)の定義と読み方
色差とは、対象の色を基準となる色と比較したときに、どれだけ色が異なるかを表す指標で、その色の違いを数値で示す記号がΔE(デルタ・イー)です。
「ΔE」は、2つの色の差を表す国際的な指標として広く用いられています。
つまり、ΔEは「色の違いを数値化したもの」と考えるとわかりやすいでしょう。
ΔEの値が小さいほど2つの色は近く、値が大きいほど色の違いも大きくなります。
ただし、「ΔE」という表記だけでは、どの色差式で計算した値なのか分からない場合があるため、実務では次のように色差式まで明記することが重要です。
ΔE*ab:CIE 1976 L*a*b*色差
ΔE00:CIEDE2000色差
特に、CIE 1976 L*a*b*色差であるΔE*abは、L*a*b*色空間における2点間のユークリッド距離(3次元空間における直線距離)として定義されています。
なぜ感覚ではなく数値化したΔEが必要なのか
色が合っているかどうかを人の目だけで判断すると、評価結果にばらつきが生じることがあります。
以下のような条件によって、同じ製品でも見え方が変わることがあります。
・観察者による個人差
・年齢や体調
・照明環境
・背景色
・観察距離や角度
例えば、晴れた日の窓際で見た色と蛍光灯の下で見た色では、同じ対象でも色が異なって見える場合があります。
このように条件が変われば対象の色の見え方も変わってしまいます。
そのため、色を客観的に評価するためには、測定条件を統一することが重要になります。照明受光光学系、標準イルミナント、観測視野、色差式、試料の設置方法などの条件を定めることで、対象の色を共通の基準で表すことができます。
そして、各対象の色が同じ条件で定義されれば、2つの対象間の色の差も一意に表現できるようになります。その色の違いを数値化したものが、色差(ΔE)です。
測色計を用いて色差を測定すれば、「なんとなく違う」といった感覚的な判断ではなく、「基準色からどれだけ色がずれているか」を客観的な数値として共有できます。そのため、社内の品質管理だけでなく、取引先との合否判定の取り決めや品質基準の共有にも役立ちます。
ただし、色差値だけを比較すればよいわけではありません。正しい比較を行うためには、測定条件を統一したうえで色差を評価することが前提となります。
以下にて詳しく解説していますのでご参照ください。
色差の計算基準となるL*a*b*表色系の仕組み
色差(ΔE)は、L*a*b*色空間(L*a*b*表色系)を基に計算されます。そのため、色差を正しく理解するには、まずL*a*b*色空間がどのように色を表しているのかを知ることが重要です。
L*a*b*色空間は、人が感じる色の違いと数値上の距離ができるだけ対応するように設計された「均等色空間」の考え方に基づいています。一般的な3次元座標で色を表すだけでなく、人の視覚特性を考慮している点が特徴です。
ここでは、L*a*b*色空間の基本的な仕組みと、それぞれの数値が意味する内容について解説します。
| 座標 | 意味 | 数値の変化 |
|---|---|---|
| L* | 明度(明るさ) | 0は黒、100は白を表す |
| a* | 赤−緑方向の色座標 | プラス方向で赤み、マイナス方向で緑みが強くなる |
| b* | 黄−青方向の色座標 | プラス方向で黄み、マイナス方向で青みが強くなる |
L*a*b*色空間は、色を3次元の座標で表す国際的な表色系で、国際照明委員会(CIE)によって定義されており、多くの測色計や色管理システムで採用されています。
L*は明るさ(明度)を表す軸、a*は赤みと緑み、b*は黄みと青みを表す軸で、これら3つの座標を組み合わせることで、色の位置を数値として表現できます。
a*とb*は、色相や彩度そのものを表す値ではなく、正確には、それぞれ赤−緑方向、黄−青方向を表す色座標です。
L*a*b*値からΔEを求める考え方
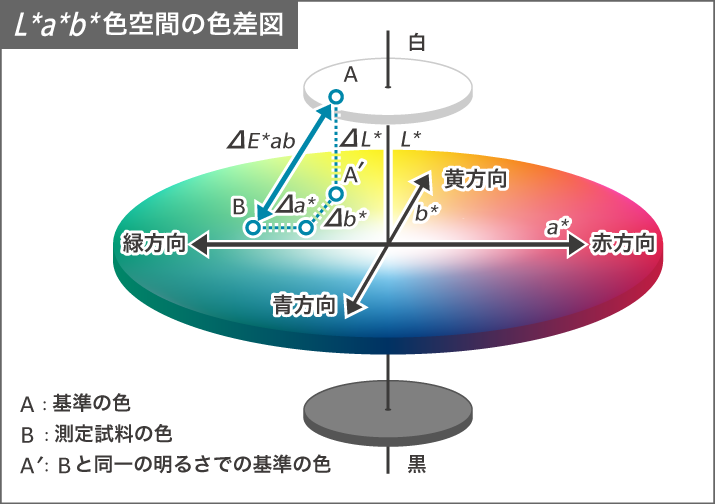
色差(ΔE*ab)は、L*a*b*色空間で表した2つの色の直線距離として求められます。
まず、基準となる色と比較する色について、それぞれL*a*b*値を計算し、次に各成分の差を求めます。
ΔL*:明度の差
Δa*:赤−緑方向の色座標の差
Δb*:黄−青方向の色座標の差
CIE 1976 L*a*b*色差(ΔE*ab)は、これら3つの差を用いて算出されます。
つまり、L*a*b*色空間の中にある2点間の距離を求める考え方です。2つの色が近い位置にあるほどΔE*abは小さくなり、色の違いも小さいことを示します。
反対に、2点間の距離が離れるほどΔE*abは大きくなり、視覚的にも色の違いが認識されやすくなります。
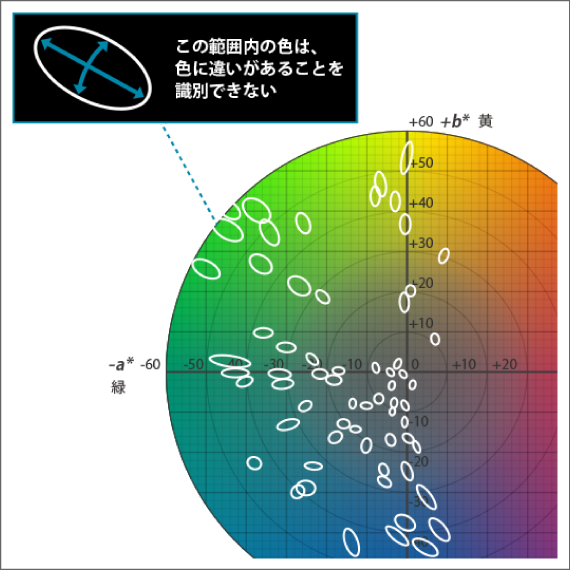
ただし、L*a*b*色空間は近似的な均等色空間であり、すべての色領域で人の視覚と完全に一致するわけではありません。そのため、実際の色差の見え方との対応をより高めるために、ΔE00(CIEDE2000色差)のような色差式が利用されます。
実務で知っておくべきΔEの種類と違い
色差(ΔE)には数種類の計算方法があり、用途に応じて適切な色差式を選ぶことが重要です。
測色計の設定画面には、ΔE*abやΔE00など数種類の色差式が表示されることがあります。同じ試料を測定しても、選択する色差式によって色差値が異なる場合があるため、用途や評価基準に合わせて使い分ける必要があります。
ここでは、実務でよく使用されるΔE*abとΔE00の特徴と違いについて解説します。
| 色差式 | 名称 | 特徴 | 主な用途 |
|---|---|---|---|
| ΔE*ab | CIE 1976 L*a*b*色差 | L*a*b*色空間内の2点間の直線距離で計算 する単純な色差式 | 従来からの品質管理、過去データとの比較 |
| ΔE00 | CIEDE2000色差 | 特に高彩度色や青色領域など、人の目と ΔE*abの相関がずれやすい領域を補正し、 目視評価との一致性を向上させる色差式 | 目視評価との整合性を重視する品質管理 |
人の見え方に近づけたΔE00(CIEDE2000色差)
ΔE*abは広く利用されていますが、人間の視覚における色差の感じ方と一致しない場合があります。
このような課題を改善するために開発されたのが、ΔE00(CIEDE2000色差)です。
ΔE00では、明度・彩度・色相それぞれが視覚に与える影響を考慮して補正を行うことで、ΔE*abよりも人の見え方との相関を高めています。
そのため、目視評価との一致が重視される「塗装品」、「樹脂製品」、「印刷物」、「意匠部品」などの分野で採用されることがあります。
ただし、ΔE*abとは計算方法が異なるため、同じ試料でも色差値が一致するとは限りません。そのため、既存の品質基準や過去データとの整合性を確認したうえで採用を検討する必要があります。
また、新たに色差管理の基準を構築する場合や人の目による見え方との一致をより重視したい場合には、ΔE00を選択肢の1つとして検討できます。
CIEDE2000色差に関して、以下にて詳しく解説していますのでご参照ください。
色差(ΔE)の許容範囲の目安
●色差(ΔE)に共通の合格基準はない
●許容範囲は製品・用途・顧客要求によって異なる
●実務では数値だけでなく、目視評価や測定条件も含めて判断する
色差(ΔE)に一律の合格基準はありません。「ΔEはいくつまでなら許容できるのか」という疑問を持つ方は多いですが、実際の許容範囲は製品の用途や品質要求、評価条件によって異なります。ここでは、色差値と見え方のおおよその関係と、実務で許容範囲を設定する際の考え方について解説します。
色差の許容範囲は、例えば次のような条件によって変わります。
| 試料/製品要因 | 製品分野、用途、顧客要求、材料、表面状態、光沢、色相・彩度・明度 |
|---|---|
| 測定/計算条件 | 照明受光光学系(di:8°(SCI)、de:8°(SCE)、45°c:0°など)、測定径、標準イルミナント、観測者条件、色差式 |
| 目視評価条件 | 観察光源、背景色、観察角度、観察距離、評価者、限度見本 |
そのため、ΔEの値だけで一律に合否を判断することはできません。
以下で紹介する数値は、あくまで色差と見え方を理解するための一般的な目安です。実際の品質管理では、基準色や限度見本、測定条件、取引先との取り決めなどを踏まえて許容範囲を設定します。
色差値と見え方の目安
色差(ΔE)の値が大きくなるほど、一般的には色の違いも認識されやすくなります。
ただし、人の見え方は色や照明条件によって変化するため、次の内容はあくまで参考となります。
| ΔE*ab | 色差の程度の評語 |
|---|---|
| 0~0.5 | きわめてわずかに異なる(trace) |
| 0.5~1.5 | わずかに異なる(slight) |
| 1.5~3.0 | 感知し得るほどに異なる(noticeable) |
| 3.0~6.0 | 著しく異なる(appreciable) |
| 6.0~12.0 | きわめて著しく異なる(much) |
| 12.0以上 | 別の色系統になる(very much) |
上記の表は、合否基準を示すものではありません。
色味や素材によって、測色条件が異なるため、ΔE*abの値は、あくまで目安になります。
実際には、製品用途や顧客要求、過去の量産実績、目視評価などを総合的に考慮して、自社または取引先ごとの基準を設定することが不可欠です。
「ΔE1.0以下=良品」とは限らない
色差(ΔE)は色の違いを数値で表す便利な指標ですが、「ΔE1.0以下なら良品」「ΔE2.0以上なら不良品」と一律に判断できるものではありません。
例えば、自動車の外装部品やブランドカラーが重要な製品では、ごくわずかな色差でも品質上の問題となる場合があります。一方で、製品内部に使用される部品や目立ちにくい部位では、許容される色差が比較的大きく設定されることもあります。
重要なのは、ΔEの数値だけで判断するのではなく、製品の用途や品質要求、測定条件、目視評価を踏まえて許容範囲を設定することです。
業界や用途によって許容範囲が異なる理由
色差の許容範囲は、製品の用途や求められる品質によって大きく異なります。
例えば、化粧品パッケージや自動車の外装部品、家電の外装部品など、製品の印象やブランドイメージに直結する用途では、わずかな色差でも品質上の問題として扱われることがあります。
一方で、段ボール印刷や一般的なプラスチック部品、製品内部に使用される部品などでは、用途や品質要求に応じて、色差の許容範囲が比較的緩やかに設定される場合もあります。
また、同じ製品であっても、ブランドロゴや意匠面など目立つ部分は厳しく管理し、背景色や目立ちにくい部分では許容範囲を広く設定するなど、部位ごとに許容範囲を変えて運用するケースも少なくありません。
このように、許容範囲は製品や用途に合わせて設定することが基本です。
同じ製品でも色差値の判定が一致しないことがある
実際の品質管理では、ΔEの数値だけで合否を判断することはほとんどありません。
色差(ΔE)は色の違いを客観的に評価できる指標ですが、実際の運用では、自社では合格だった製品が取引先では不合格と判定されるケースがあります。
このような場合、製品の色そのものではなく、測定条件の違いが原因となっていることも少なくありません。
同じ試料でも測色計や色差式も含めて、測定条件が異なると色差値は変化します。そのため、許容範囲を設定する際は測定条件も合わせて統一することが重要です。
色差(ΔE)を正しく理解して品質管理に活用するために
色差(ΔE)は、製品の色品質を客観的に評価・管理するための重要な指標です。しかし、色差値は単独で品質の良否を判断するための絶対的な基準ではありません。
同じ色差値であっても、製品の用途や材料、色相・明度・彩度、表面状態、さらには測定条件や評価条件によって見え方や許容範囲は変わります。そのため、実務においては、基準色、許容範囲、測定条件、評価方法を関係者間で統一したうえで運用することが重要です。
また、色差管理では、測色計による客観的な数値評価と、最終製品としての見え方を確認する目視評価を適切に組み合わせることで、より安定した品質管理を実現できます。
色差は「色の違い」を数値化する有効な手段ですが、重要なのは数値そのものではなく、その数値をどのような条件で測定し、どのように品質判断へ活用するかです。
コニカミノルタでは、色彩色差計や分光測色計をはじめ、色品質の評価・管理を支援する各種ソリューションをご提供しています。色差管理や測定方法でお困りの際は、お気軽にご相談ください。